 KPMI

Articles
- Page Path
- HOME > J Powder Mater > Volume 33(5); 2026 > Article
-
Research Article
레이저 주사 조건에 따른 SS304L 부식층 제거와 발생 입자의 특성 및 여과 거동 - 유현종1, 박창규2,*, 김정한1,*
- Corrosion Layer Removal from 304L Stainless Steel and Airborne Particle Generation and Filtration under Different Laser Scanning Conditions
- Hyun Jong Yoo1, Changkyoo Park2,*, Jeoung Han Kim1,*
-
Journal of Powder Materials 2026;33(5):348-355.
DOI: https://doi.org/10.4150/jpm.2026.00199
Published online: October 31, 2026
1국립한밭대학교 신소재공학과
2서울과학기술대학교 신소재공학과
1Department of Materials Science and Engineering, Hanbat National University, Daejeon 34158, Republic of Korea
2Department of Materials Science and Engineering, Seoul National University of Science and Technology, Seoul 01811, Republic of Korea
-
*Corresponding author: Jeoung Han Kim E-mail: jh.kim@hanbat.ac.kr
*Co-corresponding author: Changkyoo Park E-mail: ck0421@seoultech.ac.kr
© The Korean Powder Metallurgy & Materials Institute
This is an Open Access article distributed under the terms of the Creative Commons Attribution Non-Commercial License (http://creativecommons.org/licenses/by-nc/4.0/) which permits unrestricted non-commercial use, distribution, and reproduction in any medium, provided the original work is properly cited.
- 192 Views
- 1 Download

Abstract
- Laser surface cleaning (LSC) can remove corrosion layers without chemicals or abrasives but releases airborne particles that require control for safe industrial use. We cleaned artificially corroded 304L stainless steel with a 1200 W nanosecond Nd:YAG laser using three scanning strategies: a single pass with a 1.8 mm hatch distance (LSC 1.8), 18 offset passes at 1.8 mm (LSC 1.8/18), and a single pass at 0.1 mm (LSC 0.1). Residual corrosion products remained after LSC 1.8, whereas LSC 1.8/18 and LSC 0.1 removed the corrosion layer. Peak particle number concentrations were 4.71 × 10⁶, 7.67 × 10⁶, and 8.25 × 10⁶ #/cm³, respectively, and modal diameters ranged from 112 to 121 nm. After normalization by the thickness of the removed layer, peak concentrations differed by only about 1.4% between LSC 1.8/18 and LSC 0.1, indicating that the concentration difference was mainly associated with the amount of material removed. Transmission electron microscopy showed agglomerates of nanoscale primary particles joined by necks; energy-dispersive X-ray spectroscopy and selected-area electron diffraction identified Fe–Cr–O particles with a spinel structure consistent with (Fe,Cr)₃O₄. H13-grade high-efficiency particulate air filtration achieved particle removal efficiencies of 99.95–99.98% across all conditions.
- 최근 기후변화, 자원 고갈 및 산업폐기물 증가와 같은 환경문제가 심화되면서 산업설비의 사용수명을 연장하고 폐기물 발생을 줄일 수 있는 유지보수 기술의 중요성이 증가하고 있다. 유엔환경계획(United Nations Environment Programme)은 전 세계 자원 채취와 소비가 지속적으로 증가하고 있으며 이에 따른 온실가스 배출, 대기오염 및 생태계 훼손을 줄이기 위해 자원의 효율적 이용과 제품 및 설비의 장기 사용이 필요하다고 보고하였다[1]. 이러한 측면에서 금속 설비를 폐기하지 않고 표면에 형성된 부식층을 제거해 재사용하는 기술은 자원 소비와 산업폐기물을 동시에 줄일 수 있는 방법이다.
- 금속 표면의 부식은 습도, 온도 및 염화물 등의 환경 조건에서 금속이 산화물이나 수산화물과 같은 안정한 화합물로 변환되는 현상으로 구조물의 기계적 내구성을 저하시킨다. 특히 원자력 시설에서는 방사성 오염물질이 배관이나 기기의 산화층 및 부식 생성물에 축적될 수 있으므로 설비의 유지보수와 해체 과정에서 오염된 표면층을 제거하는 제염공정이 요구된다[2-4]. 일반적으로 제염에는 화학용액을 이용한 용해, 연삭, 연마재 분사 및 기계적 절삭과 같은 화학적•물리적 방법이 사용된다. 그러나 화학적 방법은 오염된 폐액과 슬러지를 발생시키며 기계적 방법은 분진과 사용된 연마재를 추가적인 고체 폐기물로 발생시킬 수 있다. 또한 과도한 연삭이나 연마재 충돌은 모재의 표면 손상과 변형을 유발할 수 있다[2, 3, 5, 6].
- 기존 제염 및 표면처리 공정의 한계를 보완하기 위한 방법으로 레이저 클리닝 기술이 활용되고 있다. 레이저 클리닝은 레이저 에너지를 오염층이나 부식층에 선택적으로 조사하여 열적 분해, 증발 및 박리 현상으로 표면층을 제거하는 기술이다[5-9]. 또한 비접촉 방식으로 공정 조건을 정밀하게 제어할 수 있고 화학약품이나 연마재 사용을 줄일 수 있다[10, 11]. 또한 친환경적인 공정으로 원자력 설비 제염에 적용 가능성이 높은 것으로 보고되고 있다[2, 3, 5, 12].
- 그러나 레이저 클리닝 과정에서도 제거된 물질이 증기, 액적 및 고체 파편의 형태로 방출되며 이들 중 일부는 냉각, 응축 및 응집 과정을 거쳐 미세입자와 나노 입자를 형성한다[13-17]. 레이저 어블레이션 과정에서 수십 nm 크기의 일차입자가 응집된 나노 입자와 수백 nm 크기의 구형 입자가 함께 발생할 수 있다[13-15, 18, 19]. 또한 금속 가공 및 레이저 공정에서 발생하는 나노 입자는 장시간 공정이 수행될 경우 작업공간에 축적되거나 주변으로 확산이 되어 작업자에게 유해한 환경이 될 수 있다[20, 21]. 따라서 공정 중 발생하는 입자의 크기와 농도를 측정하고 국소배기 및 여과장치를 통해 제거할 필요가 있다[15, 16, 22]. 특히 원자력 설비의 부식층이나 오염층을 제거할 경우에는 발생 입자에 유해 금속 또는 방사성 물질이 포함될 가능성이 있기 때문에 입자의 외부 확산을 방지하는 것이 중요하다[2, 4, 16].
- 그러나 기존 연구는 주로 레이저 클리닝 후의 표면 상태와 기계적 특성[9] 또는 특정 공정 조건에서의 입자 배출 특성[15, 16]을 다루었으며, 동일한 레이저 출력과 주사 속도에서 반복 주사와 연속 주사라는 주사 방식의 차이가 부식층 제거, 입자 발생 및 여과 거동에 미치는 영향을 함께 평가한 연구는 부족하다. 이에 본 연구에서는 부식된 304L 스테인리스강 표면의 레이저 클리닝 공정에서 발생한 나노 입자의 배출 특성을 분석하였다. 레이저 출력과 주사 속도를 고정한 상태에서 해치 간격과 반복 횟수를 변화시키면서 실시간 전기적 저압 임팩터(Electrical low-pressure impactor, ELPI; Dekati)를 이용하여 발생 입자의 수농도와 입도 분포를 측정하였다. 또한 각 레이저 클리닝 조건에서 고효율 미립자 공기(High-efficiency particulate air, HEPA) 필터를 적용하여 나노 입자의 제거 가능성과 여과 효과를 평가하였다. 이를 통해 고출력 레이저 클리닝 공정의 작업환경 안전성을 확보하고, 공정조건에 적합한 배기 및 입자 여과 시스템을 위한 기초자료를 제시하고자 하였다.
1. Introduction
- 2.1 사용 재료
- 본 연구에서는 POSCO에서 제조한 냉간 압연 304L 스테인리스강(304L stainless steel, SS304L)을 사용하였으며 소재의 크기는 100 (W) × 100 (D) × 10 (H) mm이며 화학조성은 Table 1에 나타내었다.
- 균일한 부식층을 형성하기 위해 시편 표면에 20 wt.% NaCl 수용액을 분사한 후 열처리기(FP03, WiseTherm)에서 500 °C로 가열하였다. 전체 부식 처리 시간은 120 h으로 설정하였으며 가열 온도를 500 °C로 유지한 상태에서 12 h 간격으로 NaCl 수용액을 반복 분사하였다.
- 부식층 제거에는 Q-switched Nd:YAG 레이저(Rigel i1200, PowerLase)를 사용하였다. 레이저의 중심파장은 1064 nm, 펄스폭은 89 ns, 반복률은 8 kHz였다. 시편 표면에서의 빔 직경은 2.1 mm였으며 레이저 빔은 super-Gaussian 형태의 에너지 분포를 나타내었다. 빔 품질계수인 M2 값은 수평 및 수직 방향에서 각각 29.7과 30.2였다. 레이저 빔은 2축 갈바노미터 스캐너(SUPERSCAN IIE-30, Raylase)를 이용하여 시편 표면에 조사하였다. 레이저 표면 클리닝 공정의 개략도는 Fig. 1(a)에 나타내었다. 부식된 시편의 중앙부에서 40 mm × 40 mm 영역을 가공하였으며, 레이저 출력과 주사 속도는 각각 1200 W와 1000 mm/s로 고정하였다. 레이저 주사방식에 따른 부식층 제거 및 입자 발생 특성을 비교하기 위해 해치 간격과 반복 횟수를 주요 공정 변수로 설정하였으며, 각 조건의 주요 공정 변수와 조사방식을 Table 2에 정리하였다. LSC 1.8과 LSC 0.1은 각각 해치 간격 1.8 및 0.1 mm에서 1회 주사한 조건이며, LSC 1.8/18은 해치 간격 1.8 mm에서 조사 위치를 매회 0.1 mm씩 이동시키며 총 18회 반복 주사한 조건이다. 따라서 LSC 1.8/18과 LSC 0.1은 최종 조사선 간격이 0.1 mm로 동일하지만, 각각 반복 주사와 연속 주사라는 에너지 전달 방식의 차이가 있다. 이때 펄스당 에너지는 150 mJ이고, 빔 직경 2.1 mm를 기준으로 한 평균 에너지 밀도는 약 4.3 J/cm²이었다. 빔 직경과 해치 간격으로 계산한 인접 조사선의 기하학적 중첩률은 해치 간격 1.8 mm에서 약 14.3%, 0.1 mm에서 약 95.2%로 산출되었다. 해치 간격은 인접 조사선의 중첩과 단위 면적당 열 입력을 결정하므로, 레이저 공정에서 미세조직과 결함 형성을 좌우하는 주요 변수로 보고되고 있다[23].
- 2.2 입자분석 시스템
- LSC 중 발생하는 입자의 크기와 농도를 측정하기 위해 Fig. 1(b)와 같은 밀폐형 입자 포집 시스템을 제작하였다. 시스템은 공기 유입부, 레이저 클리닝 챔버, 입자 측정부로 구성하였다.
- 외부 공기에 포함된 입자가 측정 결과에 미치는 영향을 최소화하기 위해 공기 유입부에 H13 등급의 HEPA 필터를 설치하였다. 정화된 공기는 레이저 클리닝 챔버를 통과하면서 공정 중 발생한 입자를 운반하도록 하였다. 클리닝 챔버의 내부 크기는 150 mm × 150 mm × 150 mm였으며 레이저가 통과하는 챔버 상부에는 투명 석영유리를 설치하여 레이저 빔이 통과되도록 제작하였다.
- 챔버를 통과한 입자 함유 공기는 직경 63 mm의 배관을 따라 입자 측정부로 이동하였다. 입자의 충분한 혼합과 안정적인 측정을 위해 클리닝 챔버 중심으로부터 입자 샘플링 프로브까지의 거리를 790 mm로 설정하였다. 공기 중 입자의 실시간 입경분포와 수농도는 ELPI를 이용하여 측정하였다. 사용된 ELPI는 6 nm~10 μm 범위의 입자를 14개의 임팩터 채널로 분급하며 측정 주기는 10 Hz로 설정하였다[24, 25]. 고농도 입자가 ELPI의 측정한계를 초과하는 것을 방지하기 위해 입자 희석기(Dekati Engine Exhaust Diluter, Dekati)를 설치하고 20:1의 희석비를 적용하였으며, 본 논문에 제시한 입자 수농도는 모두 희석비를 보정한 값이다. 배관 내부의 공기 유속은 피토관 방식의 풍속계를 이용하여 측정하였으며 원심 송풍기(sirocco fan)의 회전속도를 조절하여 일정하게 유지하였다.
- 챔버를 통과한 공기로부터 포집한 입자에 대하여 투과전자현미경(Transmission Electron Microscopy, TEM; JEM-2200FS, JEOL)으로 형상과 응집 구조를 관찰하였고, 에너지 분산형 X선 분광법(Energy-Dispersive X-ray Spectroscopy, EDS) 및 제한시야 전자회절(Selected-Area Electron Diffraction, SAED)을 이용하여 조성과 결정구조를 분석하였다.
2. Experimental Section
- 3.1 레이저 조건에 따른 부식층 제거 거동
- Fig. 2는 인위적으로 부식시킨 SS304L 시편과 서로 다른 레이저 주사 조건으로 클리닝한 시편의 단면 광학현미경(Optical Microscope, OM; KH-8700, HIROX) 이미지를 나타낸다. Fig. 2(a)에 나타낸 바와 같이, 부식 처리 후 SS304L 표면에는 약 70–100 μm 두께의 불균일한 부식층이 형성되었다.
- Table 2에 나타낸 바와 같이 레이저 출력과 주사 속도는 고정하고 해치 간격과 반복 횟수만을 변화시켜, 레이저 주사 방식이 부식층 제거에 미치는 영향을 비교하였다.
- Fig. 2(b)의 LSC 1.8 조건에서는 부식층의 상당 부분이 제거되었으나 일부 부식 생성물이 표면에 잔류하였다. 이는 해치 간격 1.8 mm가 빔 직경 2.1 mm에 근접하여 인접 조사선 사이의 중첩률이 약 14.3%에 그쳤고, 그 결과 조사선 경계부에서 누적 에너지 밀도가 부식층을 완전히 제거하기에 부족하였기 때문이다. 각 조건에서 측정한 부식층 및 제거된 표면층 두께의 평균값과 표준편차를 Fig. 2(e)에 나타내었다. 초기 부식 시편의 평균 부식층 두께는 85 ± 10 μm였으며, LSC 1.8 조건에서는 잔류 부식층과 제거된 표면층의 평균 두께가 각각 32 ± 18 μm 및 55 ± 18 μm로 나타났다. 특히 LSC 1.8 조건에서는 초기 부식 시편에 비해 잔류 부식층의 평균 두께가 감소하였으나, 상대적으로 큰 표준편차를 보여 위치에 따른 부식층 제거의 불균일성이 확인되었다. 반면, Fig. 2(c)와 (d)의 LSC 1.8/18 및 LSC 0.1 조건에서는 단면 OM 이미지에서 뚜렷한 부식층이나 잔류물이 관찰되지 않았으며, 제거된 표면층의 평균 두께는 각각 110 ± 5 μm 및 120 ± 3 μm로 나타났다. 두 조건은 LSC 1.8에 비해 제거 깊이의 편차가 작아 상대적으로 균일한 표면층 제거 거동을 나타내는 것으로 해석된다. 또한 제거된 표면층의 평균 두께가 초기 부식층 두께인 약 70~100 μm를 상회하므로 부식층과 함께 일부 모재도 제거되었을 가능성이 있으며, 부식층 제거 효율과 모재 손실을 함께 고려한 조건 최적화가 필요하다.
- 이러한 결과는 부식층 제거 거동이 해치 간격에 따른 조사선 중첩률뿐만 아니라 반복 주사방식에도 영향을 받는다는 것을 보여주며, 이는 해치 간격과 주사 조건이 레이저 클리닝 및 레이저 공정의 품질을 좌우한다는 선행 보고와 부합한다[9, 11, 23]. 특히 LSC 1.8/18은 넓은 해치 간격으로 여러 차례 분산하여 조사하였음에도 LSC 0.1과 유사한 부식층 제거 성능을 나타냈다. 따라서 이후에는 부식층 제거 성능이 유사하지만 에너지 전달 방식이 서로 다른 LSC 1.8/18과 LSC 0.1 조건을 중심으로 입자 발생 특성을 비교하였다.
- 3.2 레이저 주사 조건에 따른 입자 발생 특성
- 레이저 주사 조건이 부식층 제거 과정에서 발생하는 입자의 수농도와 입도 분포에 미치는 영향을 분석하였다. 레이저 출력과 주사 속도를 각각 1200 W와 1000 mm/s로 고정하고 LSC 1.8, LSC 1.8/18 및 LSC 0.1 조건에서 입자 발생 특성을 비교하였다. Fig. 3은 각 주사 조건에서 ELPI를 이용하여 측정한 입경별 입자 수농도 분포를 나타낸다. 여기서 Dp는 입자 직경(Particle diameter)을 의미하며 최대 입자 수농도가 나타나는 입경은 최빈 입경(Modal particle diameter)으로 정의하였다.
- LSC 1.8/18과 LSC 0.1 조건에서는 전체적으로 유사한 형태의 입도 분포가 나타났으나, LSC 0.1 조건에서 상대적으로 높은 입자 수농도가 확인되었다. 최대 수농도는 LSC 1.8/18 조건에서 약 7.67 × 10⁶ #/cm³, LSC 0.1 조건에서 약 8.25 × 10⁶ #/cm³로 나타나 LSC 0.1이 약 7.6% 높은 값을 보였다. 최빈 입경은 각각 약 112 및 121 nm로 두 조건 모두 약 110~120 nm 범위에 위치하였다. 세 조건 모두 최빈 입경 이후 입경이 증가함에 따라 수농도가 점차 감소하는 비대칭적인 분포 형태를 보였으며, 이는 에어로졸 입경분포를 설명하는 데 널리 활용되는 로그정규분포의 일반적인 형태와 정성적으로 유사하다. 특히 LSC 0.1 조건에서는 상대적으로 큰 입경 영역에서도 LSC 1.8/18보다 높은 수농도를 나타내어, 공정 조건에 따라 입경별 수농도 분포에 차이가 발생함을 확인하였다.
- LSC 1.8/18과 LSC 0.1은 최종적인 조사선 간격과 부식층 제거 범위가 유사하므로 전반적인 입도 분포가 유사하게 나타난 것으로 판단된다. 그러나 LSC 0.1은 인접 조사선을 연속적으로 가공하므로 열축적이 상대적으로 크게 발생할 가능성이 있는 반면, LSC 1.8/18은 반복 가공 사이에 냉각 시간이 확보된다. 레이저 공정에서 단위 면적당 열 입력은 평균 에너지 밀도만으로 결정되지 않고 해치 간격과 주사 순서에 따라 달라질 수 있다[23, 26]. 이러한 에너지 전달 방식의 차이는 입자 발생 특성에 영향을 미칠 수 있다. 한편 Fig. 2(e)에 나타낸 바와 같이 LSC 0.1과 LSC 1.8/18 조건에서 제거된 표면층 두께는 각각 약 120 및 110 μm로 약 9.1%의 차이를 보였다. 따라서 최대 수농도의 차이를 비교할 때 제거된 물질량의 차이를 함께 고려할 필요가 있다. 이에 각 조건의 최대 입자 수농도를 제거된 표면층 두께로 나누어 정규화하였으며 그 결과를 Table 3에 나타내었다. LSC 1.8/18과 LSC 0.1 조건의 정규화 최대 수농도는 각각 약 6.97 × 10⁴ 및 6.88 × 10⁴ #/(cm³•μm)로 나타났다. 정규화 전 LSC 0.1에서 약 7.6% 높았던 최대 수농도는 제거 두께를 고려한 후 두 조건에서 약 1.4%의 차이만을 보였다. 이는 두 조건에서 관찰된 최대 수농도 차이가 제거된 표면층 두께의 차이와 관련될 가능성을 시사한다. 다만 본 정규화 값은 최대 수농도를 제거 두께로 나눈 지표로서 공정 전체에서 발생한 총 입자 수를 의미하지 않는다.
- 반면 LSC 1.8 조건에서는 최대 수농도가 약 4.71 × 10⁶ #/cm³로 가장 낮게 나타났다. 빔 직경이 해치 간격보다 크므로 세 조건의 가공 대상 면적은 40 mm × 40 mm로 동일하다. 따라서 LSC 1.8의 낮은 수농도는 가공 대상 면적의 차이보다는, 단위 면적당 누적 조사 에너지가 다른 두 조건의 약 1/18 수준으로 낮아 부식층 제거가 불완전했던 점과 관련된 것으로 판단된다. 이상의 결과는 레이저 주사 조건이 입자의 최대 수농도와 입경별 분포에 영향을 미치며, 서로 다른 공정 조건의 입자 발생 특성을 비교할 때 제거된 표면층 두께를 함께 고려해야 함을 보여준다.
- 3.3 입자의 응집구조 및 화학적 특성
- LSC 과정에서 발생한 입자의 형상과 화학적 조성을 확인하기 위해 포집 입자에 대한 TEM, EDS 및 SAED 분석을 수행하였다. Fig. 4는 LSC 0.1 조건에서 포집된 입자의 TEM 이미지와 EDS 원소 매핑 및 SAED 분석 결과를 나타낸다. TEM 관찰 결과(Fig. 4(a)) 포집된 입자는 독립된 구형 입자보다 여러 나노 입자가 결합한 수백 nm 크기의 응집체 형태로 주로 관찰되었다. 응집체는 직경 10 nm 이하의 미세한 일차 입자와 약 50 nm 크기의 상대적으로 큰 입자들로 구성되었으며, 일부 입자 사이에서는 목 형태로 연결된 necking 구조가 확인되었다.
- 선행연구에서는 나노초 레이저 조사에 의해 표면층이 용융 및 기화되고 생성된 증기가 냉각•응축되면서 미세한 일차입자를 형성하는 것으로 보고되었다[18, 19]. 이후 고온의 일차 입자들이 공기 중에서 충돌하고 응집하는 과정에서 입자 사이에 necking이 형성되고, 최종적으로 수백 nm 크기의 응집체가 생성될 수 있다[18, 19]. Carvalho et al.[6]은 나노초 레이저 가공에서 서브마이크로미터 크기의 나노 입자 응집체가 형성되며 약 120 nm 부근에서 높은 입자 수농도가 나타난다고 보고하였다. 이러한 결과는 본 연구에서 ELPI를 통해 확인된 약 112~121 nm의 피크 입경과 TEM에서 관찰된 응집체 구조와 유사하다.
- 또한 Yoo et al. [27]은 본 연구와 유사한 조건(레이저 출력 1140 W, 해치 간격 0.1 mm)에서 연속적인 레이저 조사에 따른 열축적으로 시편 표면 온도가 최대 약 612 °C까지 상승한다고 보고하였다. 이 값은 공정 중 시편에 축적된 거시적 온도에 해당하며, 입자 생성을 지배하는 펄스 조사 시점의 국부 최고 온도는 부식 생성물의 용융 및 기화가 가능한 수준까지 이보다 훨씬 높은 수준에 도달할 것으로 판단된다. LSC 0.1 조건에서의 높은 열축적은 부식층의 용융 및 기화를 촉진하고 방출된 입자의 응집과 necking 형성에 영향을 미쳤을 가능성이 있다[19, 28].
- EDS 원소 매핑(Fig. 4(b)–(d))에서는 Fe, Cr 및 O가 함께 검출되었으며, SAED 분석(Fig. 4(e))에서는 FeCr₂O₄에 대응하는 스피넬 구조의 회절 링이 확인되었다[29]. 다만 FeCr₂O₄와 Fe₃O₄는 동일한 스피넬 구조를 가지며 격자상수 차이가 작아 SAED만으로는 완전히 구별하기 어려우므로, 본 연구에서 포집된 입자는 (Fe,Cr)₃O₄ 조성의 스피넬형 산화물로 보는 것이 타당하다. 따라서 포집된 입자는 외부에서 유입된 배경 입자가 아니라 LSC 과정에서 제거된 SS304L 표면의 Fe–Cr계 산화물 부식 생성물에서 기인한 것으로 판단된다. 이 결과로부터 LSC 중 발생한 입자는 미세한 일차입자들이 결합한 응집체 형태로 존재하며 주요 성분은 Fe–Cr계 산화물인 것으로 확인되었다.
- 3.4 HEPA 필터를 이용한 입자 제거 특성
- LSC 과정에서 발생한 입자는 주사 조건에 따라 총 수농도에는 차이가 있었으나, 필터 적용 전 최대 수농도가 나타난 입경은 세 조건 모두 약 121 nm로 유사하였다. 이에 따라 LSC 1.8, LSC 1.8/18 및 LSC 0.1 조건에서 H13 등급 HEPA 필터의 입자 제거 성능을 평가하였다.
- Fig. 5에 나타낸 바와 같이, LSC 1.8 조건(Fig. 5(a))의 총 입자 수농도는 필터 적용 전 약 4.72 × 10⁷ #/cm³에서 적용 후 약 2.15 × 10⁴ #/cm³로 감소하여 약 99.95%의 제거 효율을 나타냈다. LSC 1.8/18 조건(Fig. 5(b))에서는 총 입자 수농도가 약 9.89 × 10⁷ #/cm³에서 1.87 × 10⁴ #/cm³로 감소하였으며, 제거 효율은 약 99.98%로 나타났다. LSC 0.1 조건(Fig. 5(c))에서도 총 입자 수농도가 약 1.00 × 10⁸ #/cm³에서 1.63 × 10⁴ #/cm³로 감소하여 약 99.98%의 제거 효율을 나타냈다. 필터 적용 전에는 LSC 1.8/18과 LSC 0.1 조건이 LSC 1.8보다 높은 입자 수농도를 나타냈으나, HEPA 필터 적용 후에는 세 조건 모두 약 1.6 × 10⁴~2.2 × 10⁴ #/cm³의 유사한 수준까지 감소하였다. 이러한 결과는 레이저 주사조건과 초기 입자 수농도의 차이에도 불구하고 LSC 과정에서 발생한 나노 입자와 응집입자를 H13 등급 HEPA 필터로 효과적으로 제거할 수 있음을 보여준다. 특히 본 공정에서 최대 수농도가 나타난 112~121 nm는 HEPA 필터의 최대 투과 입경(most penetrating particle size, 일반적으로 100~300 nm) 범위에 해당하므로, 최빈 입경이 필터 포집이 가장 어려운 입경 범위에 위치함에도 필터 통과 후 전 입경 구간에서 수농도가 크게 감소하였다(Fig. 5). 다만 본 연구의 제거 효율은 총 수농도를 기준으로 산출한 값이므로, 입경별 포집 효율을 정량적으로 평가하기 위해서는 각 ELPI 채널에서 필터 전후의 수농도를 비교하는 분석이 추가로 필요하다.
- 다만 본 실험은 일정한 공기 흐름이 유지되는 밀폐형 포집 장치에서 수행되었으므로 실제 산업현장에서는 배기구의 위치, 흡입 유량, 배관 형상 및 필터 사용상태에 따라 제거성능이 달라질 수 있다. 따라서 LSC 과정에서 발생한 입자의 외부 확산을 억제하고 작업환경의 안전성을 확보하기 위해서는 발생원 인근의 국소배기장치와 HEPA 여과 시스템을 함께 적용할 필요가 있다.
3. Results and Discussion
- 본 연구에서는 부식된 SS304L의 레이저 표면 클리닝 과정에서 주사 조건이 부식층 제거와 입자 발생에 미치는 영향을 분석하였다. LSC 1.8 조건에서는 일부 부식층이 잔류하고 입자 수농도가 가장 낮았으나 LSC 1.8/18과 LSC 0.1 조건에서는 부식층이 효과적으로 제거되었다. 두 조건은 유사한 입도 분포를 나타냈으나, LSC 0.1의 최대 입자 수농도가 LSC 1.8/18보다 약 7.6% 높았으나, 제거된 표면층 두께로 정규화하면 그 차이가 약 1.4%로 감소하여 최대 수농도의 차이는 주로 제거된 물질량의 차이와 관련된 것으로 판단된다. 최대 입자 수농도가 나타난 입경은 모든 조건에서 약 112~121 nm 범위에 위치하였다. TEM 분석에서는 나노 크기의 일차입자가 결합한 응집체와 necking 구조가 관찰되었으며 EDS 및 SAED 분석을 통해 Fe, Cr 및 O로 구성된 스피넬형 (Fe,Cr)₃O₄ 산화물임을 확인하였다. H13 등급 HEPA 필터는 주사 조건과 관계없이 약 99.95~99.98%의 높은 입자 제거 효율을 나타냈다. 따라서 레이저 표면 클리닝 공정의 작업환경 안전성을 향상시키기 위해 부식층 제거 효율과 입자 발생량을 함께 고려한 주사조건의 선정과 HEPA 필터 기반 국소배기시스템의 적용이 효과적인 방안이 될 수 있다.
4. Conclusion
-
Funding
This study was financially supported by Hanbat National University Financial Accounting Research Fund in 2025.
-
Conflict of Interest
Jeoung Han Kim is an editorial board member of the Journal of Powder Materials; however, he was not involved in the review process or editorial decision for this article. The other authors have no conflicts of interest to declare.
-
Data Availability Statement
The data that support the findings of this study are available from the corresponding author upon reasonable request.
-
Author Information and Contribution
Hyun Jong Yoo: PhD candidate; conceptualization, formal analysis, writing–original draft
Changkyoo Park: Professor; supervision, writing–review & editing
Jeoung Han Kim: Professor; funding acquisition, supervision, writing–review & editing
-
Acknowledgments
The microstructural analysis and sample preparation in this work were supported by using the FE-SEM (Hitachi SU8700), SET ACCμRA M Flip-Chip Bonder, and Photonic Curing System (Lunarosa-LU20240101) installed at Hanbat National University through the 2024 National University Experimental Equipment Expansion Project.
Article information


| Element | C | Si | P | S | Cu | Mo | Mn | Ni | Cr | Fe |
|---|---|---|---|---|---|---|---|---|---|---|
| wt.% | 0.021 | 0.386 | 0.031 | 0.002 | 0.216 | 0.112 | 1.462 | 8.064 | 18.137 | Bal. |
- 1. International Resource Panel, Global Resources Outlook 2019: Natural Resources for the Future We Want, United Nations Environment Programme, Nairobi (2019).
- 2. Q. Wang, F. Wang, C. Cai, H. Chen, F. Ji, C. Yong and D. Liao: Nucl. Eng. Technol., 55 (2023) 12.Article
- 3. A. Kumar, T. Prakash, M. Prasad, S. Shail, R. B. Bhatt, P. G. Behere and D. J. Biswas: Nucl. Eng. Des., 320 (2017) 183.Article
- 4. Q. Wang, H. Chen, F. S. Wang, S. F. Ai, D. S. Liao and T. Wen: Appl. Radiat. Isot., 182 (2022) 110112.Article
- 5. K. H. Song and J. S. Shin: Nucl. Eng. Technol., 54 (2022) 3293.Article
- 6. L. Carvalho, W. Pacquentin, M. Tabarant, A. Semerok and H. Maskrot: Appl. Surf. Sci., 526 (2020) 146654.Article
- 7. P. Psyllaki and R. Oltra: Mater. Sci. Eng. A, 282 (2000) 145.Article
- 8. H. Lee, N. Cho and J. Lee: Appl. Surf. Sci., 284 (2013) 235.Article
- 9. S. Choi, H. J. Yoo, J. Choi, J. Noh, H. Kang, S. Ahn, J. Park, P. Choi, D. Kim, Y. Kim, B. Kim, I. Jeon, J. O. Kim, H. Sohn, K. Kim and C. Park: Korean J. Met. Mater., 62 (2024) 73.ArticlePDF
- 10. J. G. Kim, C.-S. Kim, S.-H. Park and J. Ha: Korean J. Met. Mater., 62 (2024) 419.ArticlePDF
- 11. W. Wang, J. Kou, J. Zhong, W. Wang, W. Liu, H. Bian and F. Xing: Met. Mater. Int., 32 (2026) 2357.ArticlePDF
- 12. Q. Wang, C. Cai, F. Wang, D. Liao, H. Chen, Z. Tan, T. Wen, L. Zhou and F. Ji: J. Manuf. Process., 141 (2025) 1490.Article
- 13. D. W. Lee and M. D. Cheng: J. Aerosol Sci., 35 (2004) 1513.Article
- 14. P. Dewalle, J. Vendel, J. M. Weulersse, P. Hervé and G. Decobert: Aerosol Sci. Technol., 44 (2010) 902.Article
- 15. T. Kahl, F. Lohse, M. Herrmann and A. Hurtado: J. Aerosol Sci., 172 (2023) 106187.Article
- 16. A. K. Sharma, R. Xu, Z. Ahmed, S. Miwa, S. Suzuki and A. Kosuge: J. Aerosol Sci., 177 (2024) 106329.Article
- 17. C. R. Otto, A. Doroudi and K. Davami: Met. Mater. Int., 32 (2026) 2040.ArticlePDF
- 18. R. Glaus, R. Kaegi, F. Krumeich and D. Günther: Spectrochim. Acta Part B At. Spectrosc., 65 (2010) 812.Article
- 19. M. Holá, V. Konečná, P. Mikuška, J. Kaiser and V. Kanický: Spectrochim. Acta Part B At. Spectrosc., 65 (2010) 51.Article
- 20. J. F. Gomes, R. M. Miranda, J. P. Oliveira, H. M. Esteves and P. C. Albuquerque: Inhal. Toxicol., 31 (2019) 125.Article
- 21. S. Barcikowski, A. Hahn and B. N. Chichkov: J. Laser Appl., 19 (2007) 65.ArticlePDF
- 22. S. Jakschik and D. Kesslau: Phys. Procedia, 41 (2013) 566.Article
- 23. Y. Huang, H. J. Ryu and K.-A. Lee: J. Powder Mater., 32 (2025) 50.ArticlePDF
- 24. A. Järvinen, M. Aitomaa, A. Rostedt, J. Keskinen and J. Yli-Ojanperä: J. Aerosol Sci., 69 (2014) 150.Article
- 25. M. Marjamäki, J. Keskinen, D. R. Chen and D. Y. H. Pui: J. Aerosol Sci., 31 (2000) 249.Article
- 26. J. M. Park, J. Jung, S. Lee, H. Park, Y. W. Kim and J.-H. Yu: J. Powder Mater., 31 (2024) 137.ArticlePDF
- 27. H. J. Yoo, S. Baek, J. H. Kim, J. Choi, Y.-J. Kim and C. Park: J. Mater. Res. Technol., 16 (2022) 373.Article
- 28. K. Sakiyama, K. Koga, T. Seto, M. Hirasawa and T. Orii: J. Phys. Chem. B, 108 (2004) 523.Article
- 29. D. P. Adams, V. C. Hodges, D. A. Hirschfeld, M. A. Rodriguez, J. P. McDonald and P. G. Kotula: Surf. Coat. Technol., 222 (2013) 1.Article
References
Figure & Data
References
Citations

 ePub Link
 Cite this Article
 XML Download
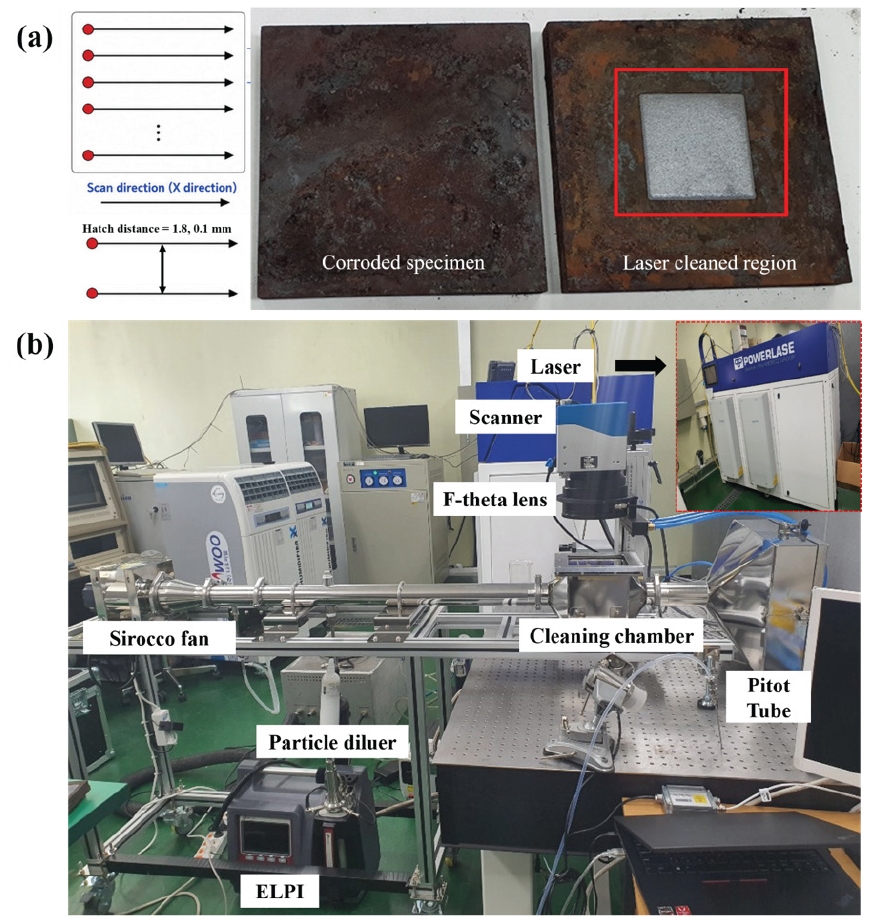
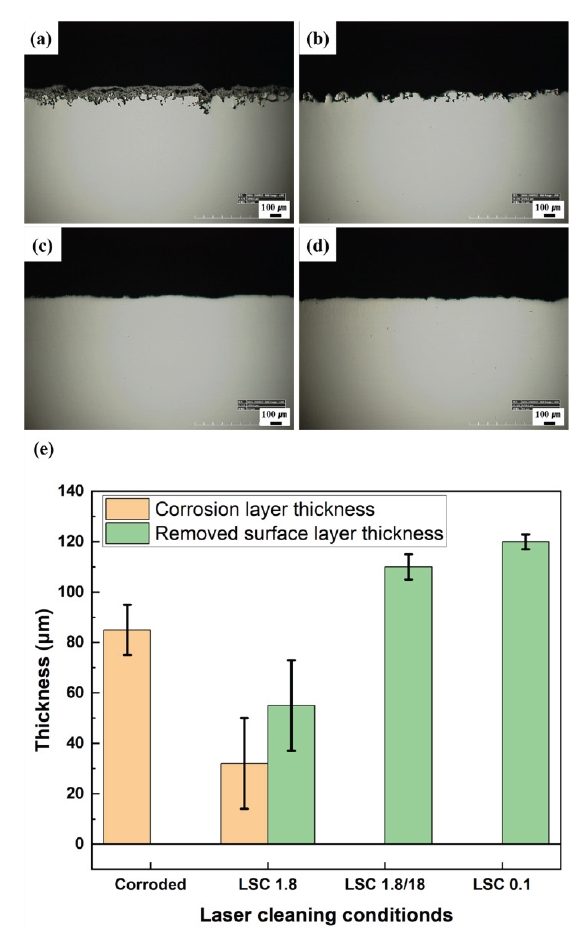
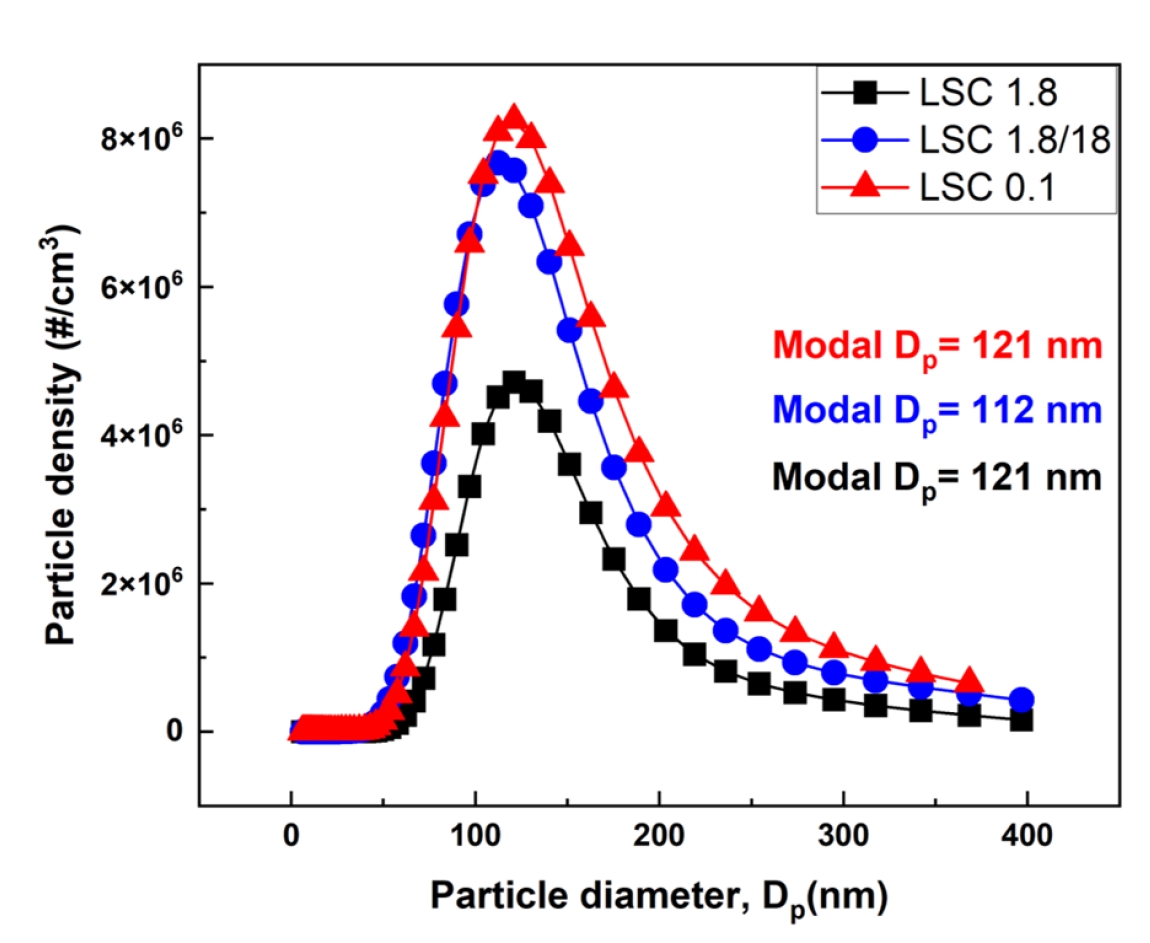
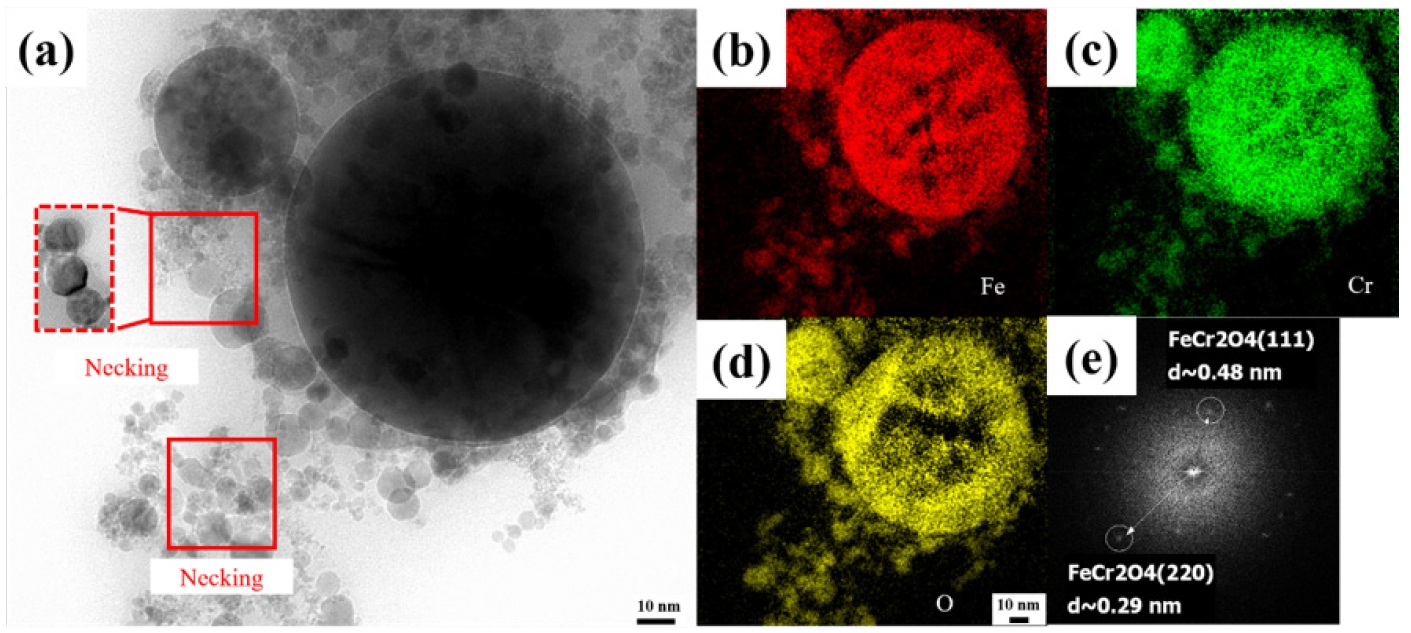
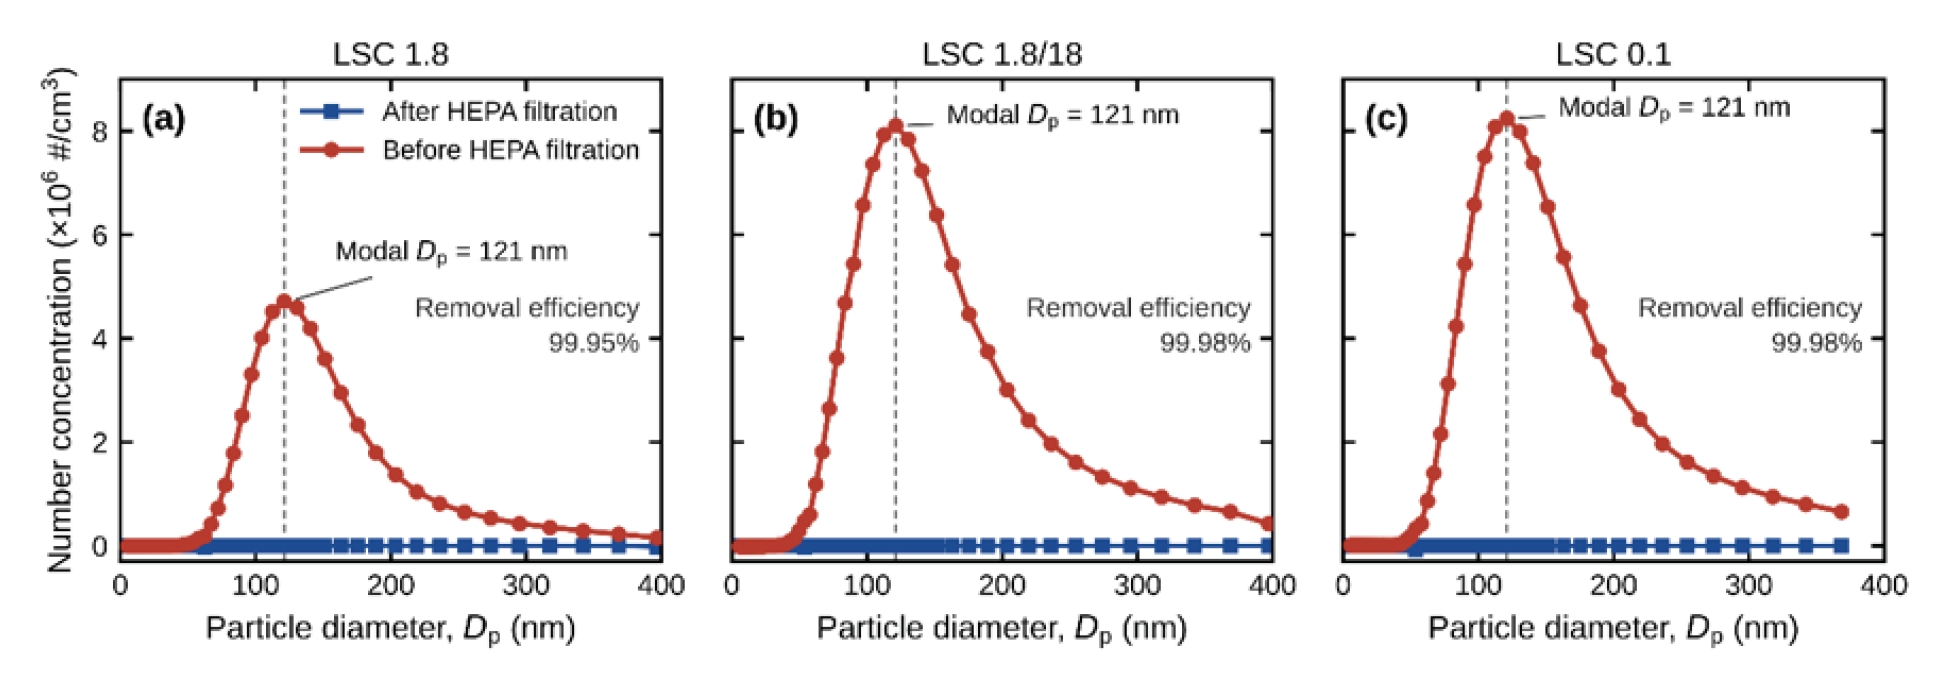
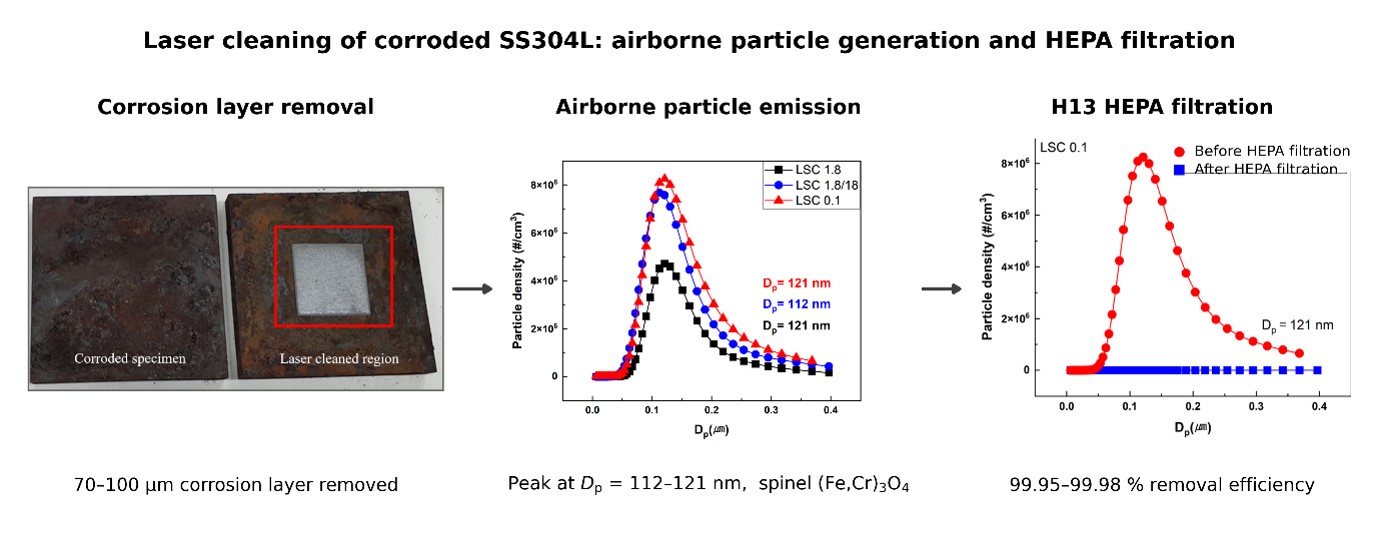
Fig. 1.
Fig. 2.
Fig. 3.
Fig. 4.
Fig. 5.
Graphical abstract
| Element | C | Si | P | S | Cu | Mo | Mn | Ni | Cr | Fe |
|---|---|---|---|---|---|---|---|---|---|---|
| wt.% | 0.021 | 0.386 | 0.031 | 0.002 | 0.216 | 0.112 | 1.462 | 8.064 | 18.137 | Bal. |
| Parameter | LSC 1.8 | LSC 1.8/18 | LSC 0.1 |
|---|---|---|---|
| Laser power (W) | 1200 | 1200 | 1200 |
| Scan speed (mm/s) | 1000 | 1000 | 1000 |
| Hatch distance (mm) | 1.8 | 1.8 | 0.1 |
| Number of passes | 1 | 18 | 1 |
| Beam overlap (%) | 14.3 | 14.3 | 95.2 |
| Interpass offset (mm) | - | 0.1 | - |
| Scanning strategy | Single-pass scanning | Repeated offset scans | Single-pass scanning |
| Condition | Modal diameter (nm) | Peak number concentration (×106 #/cm3) | Removed layer thickness (μm) | Normalized peak concentration (×10⁴ #/(cm³·μm)) |
|---|---|---|---|---|
| LSC 1.8/18 | 112 | 7.67 | 110 | 6.97 |
| LSC 0.1 | 121 | 8.25 | 120 | 6.88 |
LSC, laser surface cleaning.
LSC, laser surface cleaning.
Table 1.
Table 2.
Table 3.
TOP

